超亮金刚石刀具CCMT09T304与CBN刀具 精密加工的超硬利器
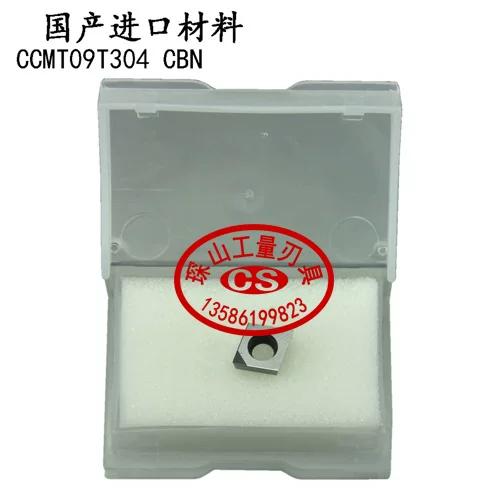
在现代精密制造领域,尤其是航空航天、汽车工业、精密电子和光学模具等行业,对难加工材料的需求日益增长。传统硬质合金刀具在面对高硬度、高耐磨性的工件时往往力不从心,而超亮金刚石刀具CCMT09T304和CBN(立方氮化硼)刀具则凭借其卓越的性能成为解决加工难题的关键利器。
一、认识超亮金刚石刀具CCMT09T304
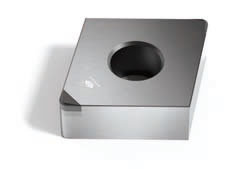
CCMT09T304是ISO标准中对刀片型号的规范表示。其中:
- CC表示刀片形状为80°菱形;
- M表示刀片后角为11°;
- T表示公差等级;
- 09表示刀片内切圆直径为9.525mm;
- T3表示刀片厚度为3.97mm;
- 04表示刀尖圆弧半径为0.4mm。
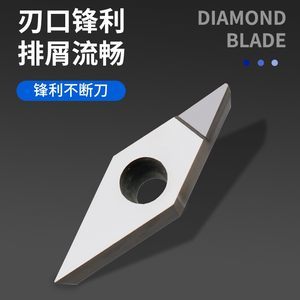
所谓“超亮金刚石刀具”,通常指聚晶金刚石(PCD)或化学气相沉积金刚石(CVD)涂层刀具。PCD刀具通过将金刚石微粉与结合剂在高温高压下烧结而成,具有接近天然金刚石的硬度和极高的耐磨性,同时具备良好的抗冲击韧性。其“超亮”特征一方面指刀具表面经过精密抛光处理,刃口极其锋利,可有效降低切削力和表面粗糙度;另一方面也寓意刀具在加工后能获得如镜面般光亮的工件表面。
适用场景:
- 有色金属(铝、铜及其合金)的高速精加工与超精加工;
- 非金属材料(石墨、碳纤维复合材料、陶瓷生坯、塑料)的切削;
- 高耐磨、高精度的镜面加工。
二、CBN刀具:硬态加工之王
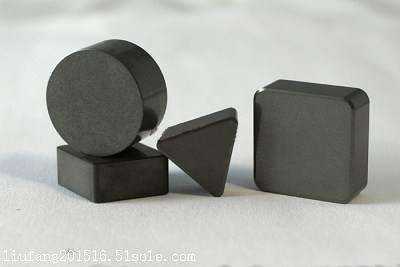
CBN(立方氮化硼)是硬度仅次于金刚石的超硬材料,其热稳定性和化学惰性优于金刚石,尤其适合加工黑色金属(钢、铸铁、高温合金等)。CBN刀具在高温下仍能保持高硬度,且不与铁系金属发生化学反应,因此非常适用于淬硬钢、渗碳钢、轴承钢、模具钢及粉末冶金材料的硬态车削、铣削和镗削。
CBN刀片常见的型号包括CBN整体烧结刀片和CBN复合片(焊接式)刀片。根据不同的CBN含量和粒度,可分为高抗冲击型(用于粗加工或断续切削)和高耐磨型(用于精加工和连续切削)。
三、CCMT09T304与CBN的关联
CCMT09T304这一刀片型号既可以用于PCD金刚石材质,也可以用于CBN材质。选择哪种材质取决于工件材料和加工要求:
- 若加工铝合金、铜合金或非金属材料,优选PCD金刚石材质的CCMT09T304,可获得极高的表面质量和刀具寿命;
- 若加工淬火 Steel、铸铁或高温合金,则应选择CBN材质的CCMT09T304,以发挥其耐高温、抗磨损的优势。
四、如何正确选用超亮金刚石与CBN刀具
- 按工件材料选材质:铝合金、铜、非金属→PCD金刚石;钢、铸铁、高温合金→CBN。
- 按加工阶段选参数:粗加工选用较大刀尖圆弧半径和较高CBN含量,精加工选用小圆弧半径和细粒度材质。
- 注重切削速度:PCD金刚石可实现2000~4000m/min的高速切削;CBN则通常在200~500m/min范围内针对硬钢进行高效加工。
- 冷却与断屑:金刚石刀具一般建议干切削或微量润滑,避免冷却液冲击导致刀片热裂;CBN刀具可使用冷却液,但需注意均匀冷却。
五、
超亮金刚石刀具CCMT09T304和CBN刀具代表了现代超硬刀具的两大支柱。它们以极高的硬度、优异的耐磨性和稳定的化学性能,解决了高硬度、难加工材料的高效精密加工难题。合理选材与用刀,不仅能显著提升加工效率与表面质量,还能大幅降低单件加工成本,是高端制造业不可或缺的关键工具。
如若转载,请注明出处:http://www.naibertools.com/product/44.html
更新时间:2026-09-18 10:53:11